屠宰初加工设备全解析:从生猪屠宰到牛羊流水线的选型与改造指南
在肉类加工产业链中,屠宰初加工环节是决定肉品卫生质量、出成率和后续深加工基础的关键一步。无论是日屠宰数百头的小型屠宰点,还是日处理上千头的规模化屠宰厂,设备配置的合理性直接影响生产效率与检疫合规水平。本文围绕屠宰初加工设备的核心构成、选型要点、流水线配置以及老旧屠宰场改造思路展开,供肉类加工企业、屠宰场投资方及设备采购人员参考。
什么是屠宰初加工设备?涵盖哪些环节
屠宰初加工设备,指的是畜禽从接收、致昏、放血、烫毛脱毛(或剥皮)、开膛取脏、劈半、冷却排酸到同步卫检这一整套工序中所使用的机械与辅助装置。它区别于后续的分割、深加工和包装设备,重点解决的是“把活体变成符合卫生标准的胴体”这一基础任务。
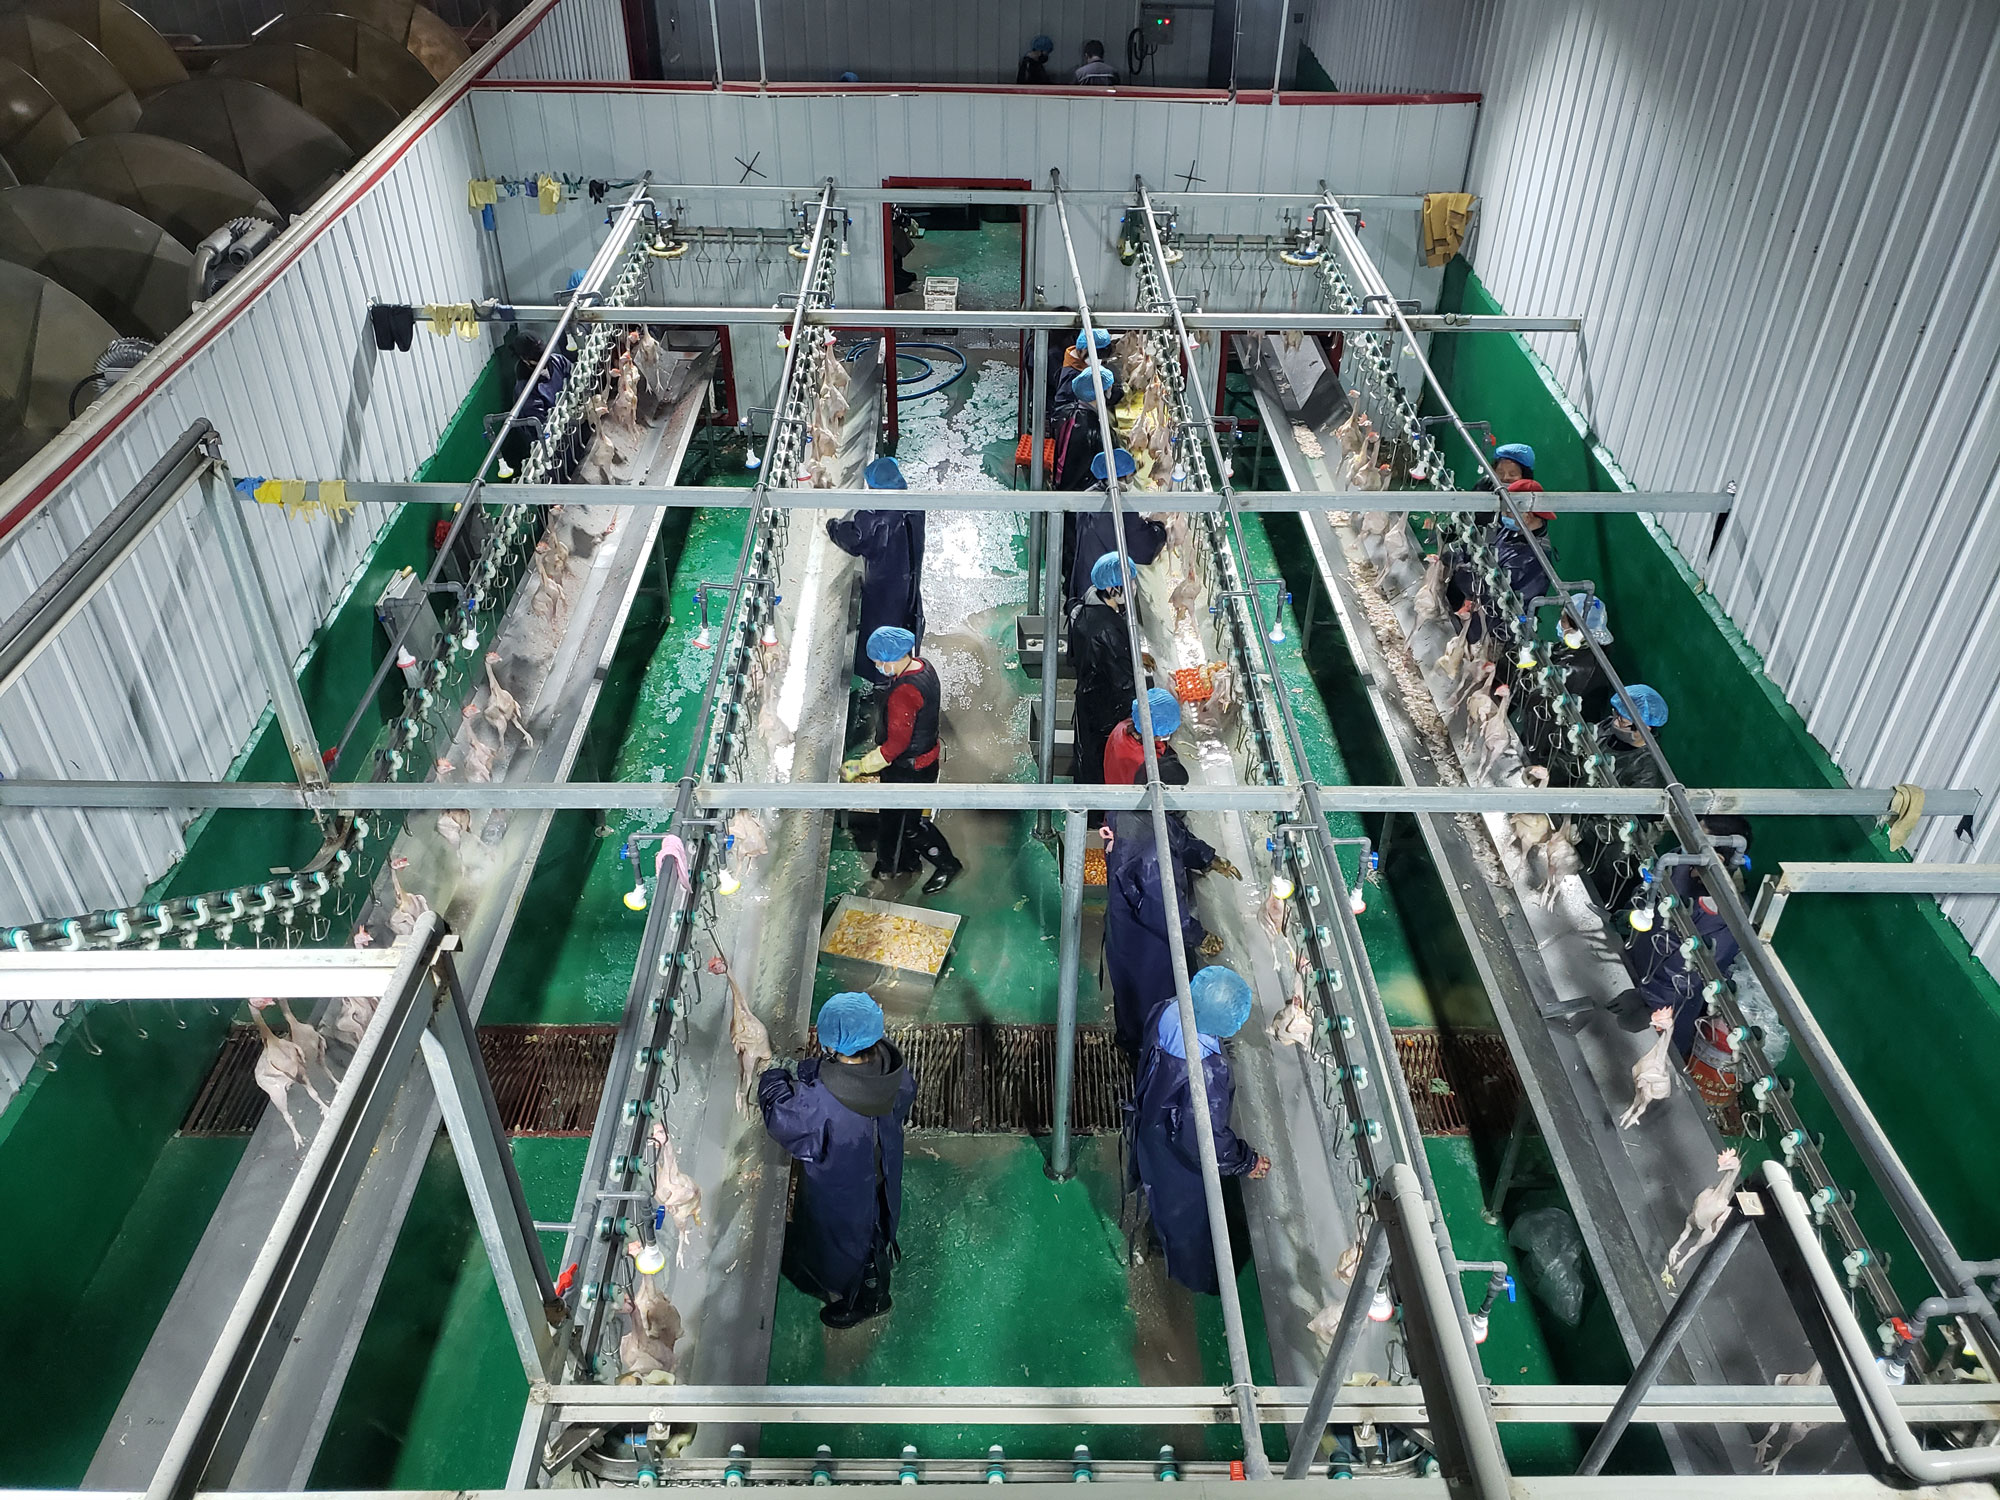
从工艺顺序看,一条完整的初加工线通常包括以下设备单元:
- 接收与致昏设备:赶猪道、活挂提升机、三点式电击致昏机或二氧化碳致昏装置;
- 放血与沥血线:放血吊链、自动放血刀、沥血输送轨道;
- 烫毛脱毛设备:浸烫池、蒸汽烫毛隧道、螺旋式屠宰脱毛机、刮毛机;
- 剥皮设备(牛羊线为主):液压剥皮机、预剥输送台、扯皮机;
- 开膛取脏设备:自动开胸锯、取红白脏装置、内脏同步检验盘;
- 劈半与修整设备:桥式劈半锯、往复式劈半锯、胴体修整刀、去蹄去尾装置;
- 同步卫检线:与主输送线同步运行的检验轨道、旋毛虫检验台、红白脏检验位;
- 预冷与排酸设备:快速预冷间、排酸库、胴体悬挂输送系统。
这些设备并非孤立存在,而是通过架空输送链、同步控制系统串联成一条节拍一致的流水线。节拍设计不合理,往往会出现“前段等后段”的瓶颈,这也是很多屠宰场扩产时容易忽视的问题。
生猪屠宰设备的核心配置思路
生猪屠宰是国内屠宰初加工设备需求量最大的细分领域。按产能划分,常见配置大致分为三个档次:
小型线(日屠宰200—500头):多采用半机械化配置,致昏、烫毛、脱毛、劈半等关键工序使用单机设备,输送以手动推链或简单动力轨道为主。这类配置投资小、上手快,适合县域屠宰点,但人工依赖度高,卫生一致性较难保证。
中型线(日屠宰500—1500头):通常配置螺旋式屠宰脱毛机、蒸汽烫毛隧道、自动劈半锯和同步卫检线,输送链实现变频调速,各工位节拍可调。这一档次是目前规模化屠宰厂的主流选择,兼顾效率与投资回报。
大型线(日屠宰1500头以上):全线自动化程度高,配备自动致昏、机器人劈半、在线称重分级、自动清洗消毒系统,并与屠宰管理系统对接,实现批次追溯。此类产线对设备稳定性、配件供应和售后响应要求极高。
在生猪屠宰设备选型中,烫毛脱毛环节值得重点关注。浸烫水温一般控制在58—62℃,烫毛时间与猪体大小、季节温差相关;屠宰脱毛机的螺旋轴间距、橡胶脱毛块的材质和更换周期,直接决定脱毛率和破损率。脱毛不净会增加后续刮毛工时,过度脱毛则容易造成皮张损伤,二者都会拉低胴体等级。
牛羊屠宰流水线的差异化设计
牛羊屠宰与生猪屠宰在工艺上有本质区别:牛羊通常采用剥皮工艺而非烫毛脱毛,且体型差异大、单头价值高,对卫生规范和操作精细度要求更高。
牛羊屠宰流水线的关键设备包括活牛(羊)翻板箱、头部处理装置、后腿预剥输送台、液压扯皮机、开胸锯、取脏同步卫检线、劈半锯(牛羊多用带式或圆盘式劈半锯)以及胴体清洗装置。与生猪线相比,牛羊线的输送链承载能力更强,轨道和吊钩的规格需按牛体重量(通常300—600公斤)设计,安全系数不能打折扣。
清真屠宰要求下,致昏方式、放血操作和人员配置都有特殊规定,设备布局需要预留相应的操作空间和朝向要求,这一点在项目前期规划时就应该与设备厂家充分沟通,避免后期返工。
屠宰机械配件的选型与备件管理
很多屠宰场在采购时把注意力集中在主机上,却忽视了屠宰机械配件的匹配性和供应稳定性。实际上,脱毛块、劈半锯条、输送链节、吊钩、轴承、密封件等易损件,才是决定设备长期运行成本的关键。
- 劈半锯:锯条材质和齿型影响切割面平整度与使用寿命,建议按胴体类型选择专用锯条,并建立定期更换台账;
- 脱毛机配件:橡胶脱毛块的硬度、排列密度需与猪种匹配,磨损后应及时更换,否则脱毛率下降明显;
- 输送链与吊钩:长期处于潮湿、血水环境,防腐处理和润滑周期要纳入日常维护计划;
- 同步卫检线配件:检验盘、挂钩、同步传动件的精度直接影响检验效率,建议选择与原线兼容性好的通用规格。
备件管理上,建议按“关键件常备、通用件适量、专用件提前订”的原则建立库存,尤其是进口设备或非标设备,配件交期往往较长,临时采购容易造成停产损失。
屠宰场设备改造:老线升级的常见路径
不少运营多年的屠宰场面临同样的困境:原有产线产能跟不上订单增长,卫生设施达不到新的检疫标准,人工成本逐年上升。全面新建投资大、周期长,分阶段改造往往是更务实的选择。
常见的改造路径有以下几种:
其一,瓶颈工序单点升级。 先找出制约整线产能的环节,比如烫毛池容量不足、劈半工位人工操作慢,针对性更换或增配设备,投入小、见效快。
其二,输送系统整体更换。 老旧链条磨损严重、节拍不稳的产线,可更换为变频调速的架空输送系统,并同步调整工位间距,使各工序节拍匹配。
其三,补齐同步卫检线与清洗消毒设施。 这是应对监管检查的高频改造项,同步卫检线的加装需要与主线同步设计,不能简单外挂。
其四,预冷排酸能力扩容。 屠宰能力提升后,预冷间往往成为新瓶颈,需同步评估制冷机组和库容。
改造项目最忌讳“头痛医头”。建议在改造前做一次完整的产线诊断,梳理各工序的设计产能、实际产能和设备状态,形成改造优先级清单,再与设备厂家对接方案。高密等屠宰设备产业集聚区的厂家在非标改造方面经验较丰富,能够根据现场测绘结果提供定制化方案,这对老厂房空间受限的项目尤其重要。
设备采购中的质量检测与验收要点
屠宰初加工设备属于食品接触类机械,材质、焊接、表面处理和电气安全都应符合相关食品机械卫生要求。采购验收时,建议重点关注以下几点:
- 与肉品接触部分是否采用符合食品接触要求的不锈钢材质,焊缝是否打磨光滑、无死角;
- 脱毛机、劈半锯等高速运转设备的防护罩、急停装置是否齐全有效;
- 输送链的承载测试和空载、负载试运行记录是否完整;
- 电气控制系统是否具备防水防潮设计,潮湿车间的防护等级是否达标;
- 厂家是否提供安装调试、操作培训和质保期内的配件供应承诺。
此外,设备的生产制造工艺水平,往往体现在细节上——轨道接头的平整度、吊钩的锻造质量、控制柜的布线规范,这些在验收时多花半天时间检查,能省下后期大量的维修麻烦。
结语
屠宰初加工设备的选型与配置,本质上是一道平衡题:产能与投资、自动化程度与维护能力、标准化与现场条件,都需要综合权衡。对于新建项目,建议从工艺设计入手,先定节拍再选设备;对于改造项目,先做诊断再定方案。设备只是工具,真正决定屠宰场竞争力的,是围绕设备建立起来的工艺管理、卫生控制和人员操作规范。把这些基础工作做扎实,初加工环节的效率和肉品质量自然水到渠成。